Alluminio
Scarto
Zero
Il Primo Metodo Certo per Abbattere gli Scarti nella Fonderia di Pressofusione
Il Primo Metodo Certo per Abbattere gli Scarti nella Fonderia di Pressofusione
Dopo anni di esperienza e ricerca nella pressofusione, questo percorso cresce oggi in Formula Foundry: un progetto che riunisce competenze, metodo e un software per ottimizzare il processo produttivo.
Scopri Formula Foundry →

Nel mondo attuale della fonderia di pressofusione zama non esiste un collegamento preciso tra chi progetta e/o simula lo stampo e l’ufficio tecnico che decide lo standard qualitativo del progetto, pertanto tutto si ferma negli uffici di progettazione.
Ma cosa succede quando lo stampo viene portato in fonderia e il processo deve essere perfettamente regolato attraverso i migliori parametri disponibili sulla macchina?
Difatti è chiaro che la maggior parte degli operatori macchina ha una scarsa conoscenza delle potenzialità dell’impianto.
La cosa interessante è che sfruttano solo il 40% del potenziale delle macchine per pressofusione zama, fermandosi all’utilizzo dei parametri base.
Questo perché quasi mai i costruttori, durante la fase di installazione hanno tempo sufficiente da dedicare a corsi di formazione completi agli operatori; mentre altri ti vendono l’impianto e ti salutano lasciandoti completamente nella…
Ciò porta ad avere il processo fuori controllo e la conseguenza è una produzione ad alto scarto che potrebbe danneggiare il tuo conto economico e soprattutto la tua reputazione come azienda fornitrice.
La parte interessante è che in un processo multistadio (fusione, vibrofinitura, pulimentatura, rivestimento galvanico, ossidazioni chimiche, verniciatura, ecc…), a fronte di un problema, è molto difficile, se non impossibile, capirne e risolverne la causa.
Difatti, con gli strumenti disponibili oggi, e con la mancanza di collegamento tra l’ufficio di progettazione e la fonderia, ecco come si cerca di controllare le macchine in maniera poco funzionale ad abbassare la percentuale di scarto.
Nella pressofusione, conoscere il processo significa mettere in relazione molte variabili. Le caratteristiche della lega sono fondamentali, ma da sole non bastano a spiegare ciò che accade durante la produzione. Per comprendere il comportamento di un getto occorre considerare anche la geometria del pezzo, la progettazione dello stampo, i parametri di iniezione, le condizioni termiche e le caratteristiche della pressa.
Questi elementi interagiscono tra loro e concorrono a determinare il risultato. Una modifica a una variabile può influenzarne altre, con effetti sulla fase di riempimento, sulla solidificazione e sulla qualità del componente ottenuto.
Per questo motivo, analizzare un problema di pressofusione richiede una visione d’insieme. Osservare il difetto su un singolo pezzo è il punto di partenza; comprenderne le cause significa ricostruire le condizioni in cui si è generato e le relazioni tra i diversi fattori coinvolti.
Quando un difetto compare in produzione, la prima esigenza è individuarne la causa e capire come intervenire. Tuttavia, difetti apparentemente simili possono avere origini differenti e richiedere verifiche diverse.
Porosità, riempimenti incompleti o variazioni nella qualità dei getti non possono essere ricondotti automaticamente a un unico parametro. Occorre considerare le condizioni di processo, le caratteristiche del pezzo e dello stampo, il comportamento del metallo durante l’iniezione e la solidificazione, oltre alle modalità con cui viene gestita la produzione.
Intervenire su un singolo parametro senza considerare queste relazioni può produrre un miglioramento locale, ma anche introdurre nuove criticità o spostare il problema altrove.
L’analisi deve quindi partire dai dati disponibili e dalle condizioni effettive di produzione. Confrontare i parametri impostati, osservare il comportamento del processo e verificare le differenze tra i getti conformi e quelli difettosi permette di formulare ipotesi più fondate sulle possibili cause.
Non sempre è possibile individuare immediatamente una spiegazione univoca. È proprio in questi casi che un approccio strutturato diventa importante: aiuta a circoscrivere il problema, definire le verifiche necessarie e valutare le possibili conseguenze di un intervento.
Comprendere un processo complesso significa andare oltre la ricerca del parametro da modificare e ricostruire le condizioni che determinano il risultato.
Nella pressofusione, questo richiede di considerare insieme informazioni che spesso vengono analizzate separatamente: le caratteristiche del componente, la configurazione dello stampo, il profilo di iniezione, le temperature, la termoregolazione e le condizioni operative della pressa.
Il loro peso non è sempre lo stesso. Dipende dal problema osservato, dalla lega impiegata, dalla geometria del getto e dalle specifiche condizioni produttive. Di conseguenza, non esiste una correzione valida in assoluto per ogni situazione.
Un metodo di analisi deve tenere conto di queste differenze e aiutare a distinguere le variabili determinanti da quelle secondarie, formulando ipotesi da verificare sulla base dei dati e dell’esperienza.
Questo approccio consente di affrontare le regolazioni con maggiore consapevolezza. L’obiettivo non è semplicemente ottenere un risultato accettabile in una singola prova, ma comprendere perché una determinata configurazione funziona e in quali condizioni può mantenere risultati stabili.
I dati permettono di descrivere il processo, individuare variazioni e confrontare condizioni differenti. Per interpretarli, però, è necessario conoscere il contesto in cui sono stati raccolti.
L’esperienza maturata in fonderia aiuta a riconoscere le relazioni che meritano di essere approfondite, a individuare le informazioni mancanti e a valutare se un’ipotesi sia coerente con il comportamento osservato durante la produzione.
Allo stesso tempo, l’esperienza trae beneficio da un’analisi strutturata. Mettere a confronto osservazioni, misurazioni e risultati delle prove permette di verificare le convinzioni iniziali e di trasformare ciò che si apprende in una conoscenza più precisa del processo.
È in questo scambio tra esperienza e analisi che la conoscenza tecnica acquista valore operativo: non rimane una raccolta di informazioni, ma diventa uno strumento per interpretare i problemi, valutare le alternative e orientare le decisioni.
Mettere in relazione le variabili e valutarne le interazioni richiede competenze tecniche, esperienza e strumenti adeguati. Quando le informazioni da considerare aumentano, poter analizzare diverse condizioni e confrontare configurazioni alternative può aiutare a rendere più consapevole il lavoro di ottimizzazione.
È su questo principio che si basa anche lo sviluppo di Formula Foundry.
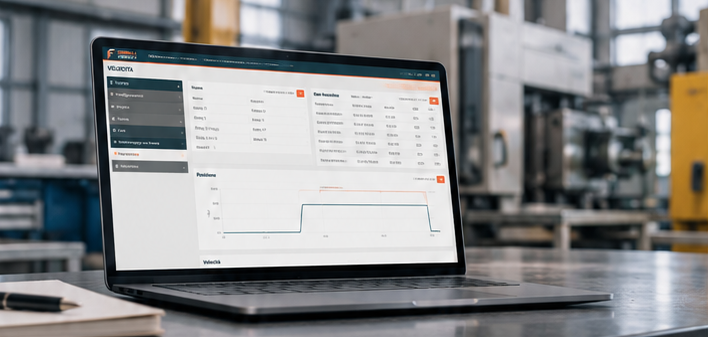
Il software nasce per supportare l’analisi e l’ottimizzazione del processo di pressofusione, aiutando a valutare le condizioni produttive e i parametri della pressa in relazione alle caratteristiche del componente e agli obiettivi di produzione.
La tecnologia, in questo contesto, non sostituisce la conoscenza del processo né l’esperienza di chi lavora in fonderia. Offre uno strumento per applicarle in modo più strutturato, mettendo in relazione elementi che, considerati singolarmente, restituirebbero soltanto una parte del problema.
Esaminare il processo nel suo insieme aiuta a valutare gli interventi possibili in relazione alle caratteristiche del pezzo, dell’attrezzatura e alle condizioni reali di produzione, con l’obiettivo di ridurre gli scarti e migliorare la stabilità del processo.
La comprensione della pressofusione si costruisce nel tempo, attraverso lo studio, le prove, l’analisi dei risultati e il confronto con i problemi incontrati in produzione.
Condividere questa conoscenza significa rendere disponibili strumenti di lettura utili anche ad altri tecnici: approfondimenti sui parametri di processo, analisi dei difetti, valutazioni sulle condizioni di iniezione e considerazioni sulle relazioni tra le diverse variabili.
È questa la prospettiva che guida anche la sezione Approfondimenti di Formula Foundry, dove raccogliere esperienze, analisi e contenuti tecnici dedicati alla pressofusione, accanto alle informazioni sul software sviluppato per supportare il processo.
La conoscenza di una lega rimane un elemento essenziale per comprendere il comportamento del metallo durante la pressofusione. Per interpretare ciò che accade in produzione, però, è necessario considerare anche le attrezzature, i parametri e le condizioni operative.
Mettere in relazione questi elementi permette di leggere il processo nella sua complessità, approfondire le cause dei problemi e costruire le basi per interventi più consapevoli.
È da questa prospettiva che nasce il lavoro di approfondimento e condivisione di Formula Foundry.
Per anni ho scelto di raccontare la pressofusione attraverso due percorsi distinti: Zama Scarto Zero e Alluminio Scarto Zero. Due materiali diversi, con caratteristiche, comportamenti e criticità specifiche. Due mondi che richiedono conoscenze tecniche precise e approcci adeguati alle loro peculiarità.
Ma lavorare sulla pressofusione significa anche accorgersi che molte delle competenze necessarie per comprendere, progettare e migliorare un processo non si fermano al materiale. È proprio da qui che è iniziato il nostro percorso.
La curiosità come punto di partenza
Nel 2017 sono partito dal blog sulla zama.
Approfondire un materiale significa inevitabilmente andare oltre le sue caratteristiche generali. Significa studiarne il comportamento, osservare i problemi che si presentano in produzione, cercare di capire da dove nascono e sperimentare soluzioni diverse.
Significa, per esempio, chiedersi perché un difetto compare in una determinata zona del pezzo, cosa succede durante il riempimento, come una variazione dei parametri di iniezione possa modificare il risultato o quanto una scelta progettuale possa condizionare il processo ancora prima di arrivare alla pressa.
Nel 2022 si è aggiunto il blog sull’alluminio, non come un cambio di direzione, ma come una naturale conseguenza della curiosità che mi ha portato a continuare a osservare ciò che succede nel campo della pressofusione.
Una domanda porta spesso a un’altra.
Un parametro può essere interpretato diversamente. Un problema può avere una causa che non avevamo considerato. Una soluzione che funziona in determinate condizioni può suggerire un approccio diverso in altre.
E quello che si impara lavorando su un materiale può diventare uno spunto per comprendere meglio anche ciò che succede con un altro.
Due materiali diversi, molte competenze trasversali
Zama e alluminio non sono intercambiabili. Hanno proprietà e criticità diverse e richiedono approcci differenti. Cambiano i parametri di processo, le condizioni operative, i comportamenti durante il riempimento e la solidificazione e le problematiche che possono emergere sul pezzo.
La conoscenza di un materiale, quindi, non può essere semplicemente trasferita dall’uno all’altro senza adattamenti.
Questo, però, non significa che le competenze siano necessariamente separate.
Quando si analizza un processo di pressofusione, il materiale è solo uno degli elementi da considerare. entrano in gioco molti altri elementi, quali, ad esempio, la geometria del pezzo, il sistema di alimentazione, la gestione dell’iniezione, le condizioni di riempimento, la termoregolazione, la solidificazione e i parametri della pressa e molto altro.
Anche l’analisi di un difetto richiede spesso di mettere in relazione più variabili: non basta osservare il risultato sul pezzo, bisogna ricostruire ciò che è successo durante il processo di riempimento.
La competenza sulla pressofusione è trasversale proprio perché sa distinguere ciò che cambia da ciò che rimane.
Conoscere materiali diversi permette di fare confronti, individuare relazioni e mettere continuamente alla prova ciò che si è imparato. Non per applicare la stessa soluzione ovunque, ma per avere più strumenti con cui interpretare un problema e capire quali elementi dipendono dal materiale e quali appartengono invece al processo nel suo insieme.
Da un materiale all’altro, senza smettere di cercare
È anche per questo che sono nati i blog Zama Scarto Zero e Alluminio Scarto Zero.
Sono stati due percorsi editoriali distinti, costruiti intorno a materiali diversi, attraverso i quali ho approfondito e condiviso una parte sempre più ampia delle mie conoscenze sulla pressofusione.
Quel percorso mi ha permesso di studiare, sperimentare, confrontare e raccontare.
E mi ha ricordato una cosa semplice: la conoscenza non è un punto di arrivo.
Se c’è qualcosa che può essere capito meglio, vale la pena approfondirlo.
Se c’è qualcosa che può essere fatto meglio, vale la pena provarci.
Anche quando provare significa mettere in discussione quello che già si conosce e accettare la possibilità di aver sbagliato in passato o di dover cambiare approccio nel presente.
È parte del mio modo di lavorare: non smettere di fare domande e non considerare definitivo ciò che può ancora essere migliorato.
Dalla conoscenza alla condivisione
La ricerca, però, diventa ancora più utile quando può essere condivisa.
È per questo che ho sempre scelto di raccontare ciò che ho studiato e sperimentato: un approfondimento tecnico, l’analisi di un difetto o una riflessione su un parametro di processo possono partire da un caso specifico, ma diventare un’occasione per guardare un problema da un’angolazione diversa.
Perché dietro a un pezzo che presenta un difetto, a un riempimento non corretto o a un parametro che non produce il risultato atteso, raramente esiste una sola variabile da correggere.
Serve capire il sistema, mettere in relazione le informazioni disponibili e distinguere ciò che è causa da ciò che è soltanto una conseguenza.
È questo il valore che cerco di dare alla conoscenza: non una risposta valida in assoluto, ma elementi in più per capire, valutare e scegliere.
Quando la competenza supera il materiale
Ho iniziato raccontando la pressofusione attraverso due materiali e due percorsi distinti.
Oggi, però, la conoscenza costruita attraverso quei percorsi è diventata più ampia del loro perimetro iniziale.
Le differenze tra zama e alluminio restano fondamentali. Proprio la conoscenza di queste differenze permette però di mettere in relazione esperienze diverse, confrontare comportamenti e riconoscere ciò che è specifico di un materiale e ciò che appartiene invece al processo di pressofusione nel suo insieme.
A questo punto può evolvere anche il modo di organizzare e condividere queste conoscenze.
Formula Foundry nasce e cresce proprio in questa direzione: trasformare l’esperienza maturata nella pressofusione in conoscenza, metodo e strumenti concreti per chi lavora in fonderia.
Il software Formula Foundry rappresenta la parte più concreta di questo percorso: uno strumento che porta queste conoscenze nel lavoro quotidiano e le mette a disposizione di chi deve analizzare, valutare e ottimizzare un processo di pressofusione.
Anche il modo di condividere questa conoscenza può quindi evolvere. Il sito e i canali editoriali di Formula Foundry diventeranno progressivamente lo spazio in cui confluiranno anche i contenuti e le esperienze che ho costruito negli anni attraverso i blog Zama Scarto Zero e Alluminio Scarto Zero.
Non si tratta quindi di cancellare due percorsi per sostituirli con un altro.
Si tratta di riunire sotto un’unica identità una conoscenza che, nel tempo, è diventata più ampia dei percorsi editoriali con cui ho iniziato a raccontarla.
I due blog fanno parte di una storia che continua. Cambiano lo spazio e il modo in cui organizzo i contenuti, ma non cambia la curiosità che li ha generati.
Non cambia ciò che conosci
Il passaggio a Formula Foundry non significa lasciare indietro ciò che è stato costruito. Significa portarlo in uno spazio più ampio, capace di rappresentare una competenza che nel tempo si è sviluppata oltre il singolo materiale.
Zama e alluminio continuano a essere parte della mia storia e dei miei contenuti. Ma non sono più il confine del racconto.
Perché continuare a conoscere, sperimentare e mettere in discussione quello che già conosco fa parte del mio modo di lavorare. E quello che imparerò, continuerà ad essere condiviso, con la stessa professionalità e curiosità con cui ho iniziato.
Non cambia ciò che conosci.
Cambia il punto in cui lo trovi.
ROBERTO
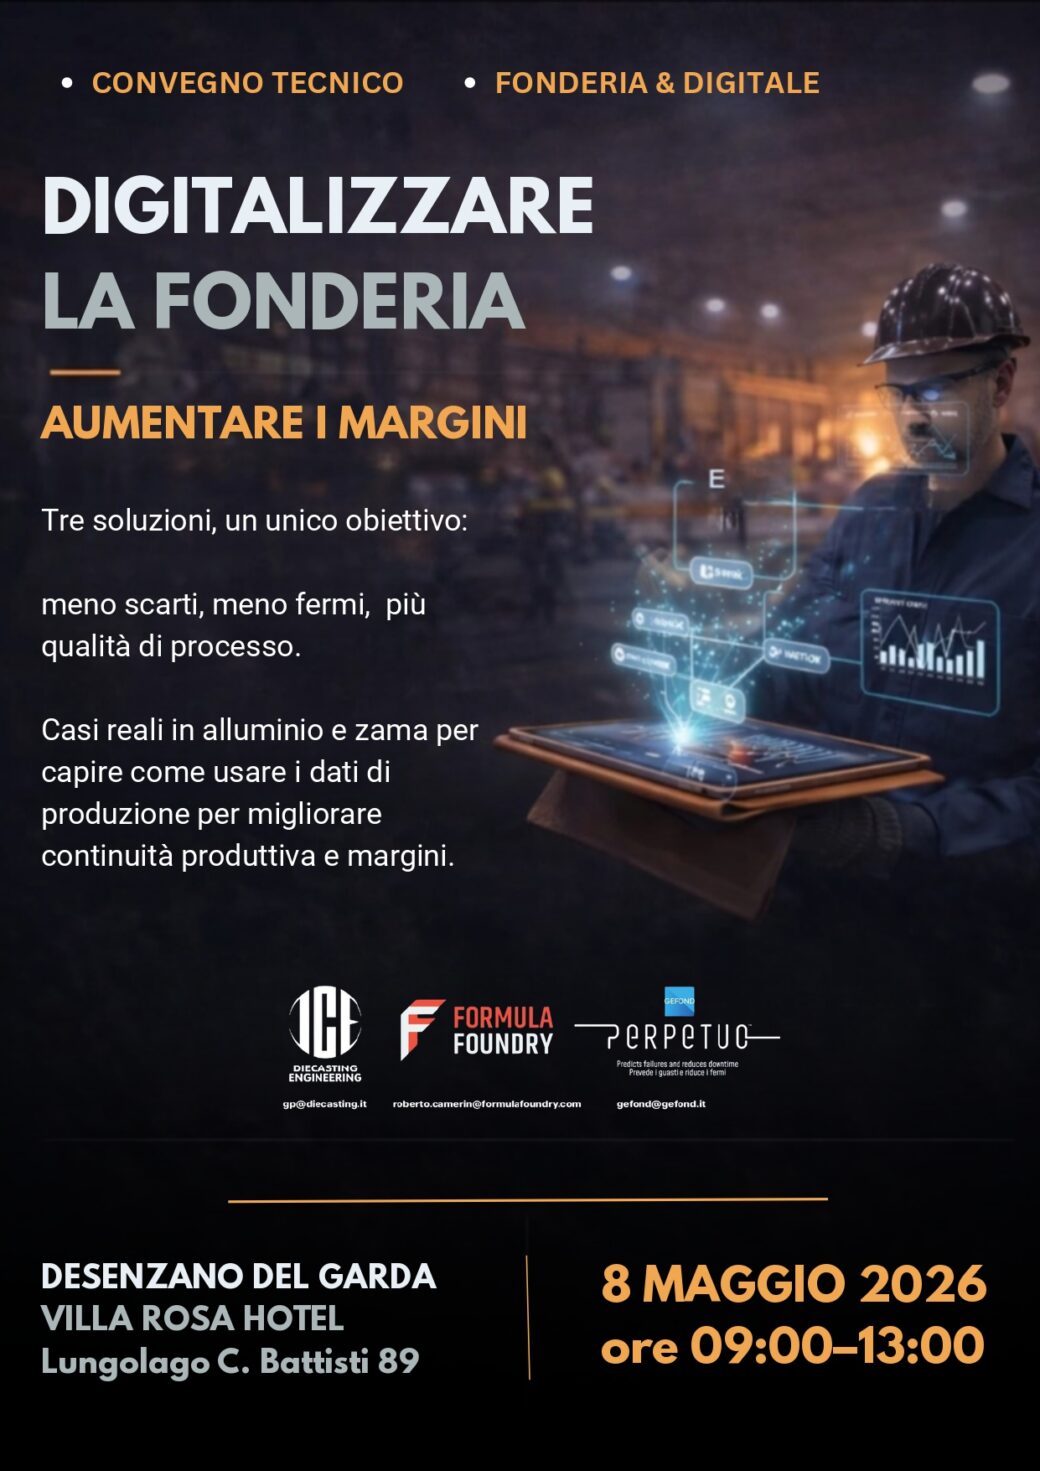
L’8 maggio saremo presenti con Formula Foundry all’evento “Digitalizzare la fonderia” che si svolgerà a
Desenzano del Garda presso l’hotel — Villa Rosa Hotel.
L’evento sarà dedicato alla pressofusione, con un focus molto operativo su uno dei punti più critici del
processo: il controllo del profilo di iniezione.

La primavera è arrivata e ci stiamo avvicinando al periodo pasquale.
È inutile negare la realtà: stiamo attraversando un periodo molto complesso, tra guerre devastanti, costi insostenibili, emergenza climatica, mutui alle stelle e molto altro (evitiamo di citare altre cose, giusto per non entrare nel circolo vizioso della depressione…), tuttavia è fondamentale credere in quello che stiamo facendo per cercare nuove soddisfazioni e importanti novità.
A partire dall’inizio dell’anno in corso Formula Foundry Cloud ha raddoppiato le sue installazioni: molti utenti nel settore della zama e dell’alluminio lo stanno utilizzando con risultati eccezionali per l’abbattimento degli scarti e dei consumi energetici.
Il bando 4.0 ottenuto dalla regione Lombardia ci sta aiutando a sviluppare ulteriormente il prodotto, rendendolo più funzionale, semplice, preciso, user friendly, interattivo e connesso con le presse.
L’open day di novembre 2023 ha generato grande entusiasmo in coloro che vi hanno partecipato.
Si avvicina Pasqua con grande speranza e voglia di alzare ulteriormente l’asticella, con molte aspettative e con la seria volontà di sostenere la pace, di vedere finalmente sorridere i popoli che soffrono, di rivedere i bambini giocare per strada, come accadeva quando io ero bambino, di vedere, finalmente, rispettati i diritti di tutte le donne, di tutte le mamme del mondo.

Non abbiamo mollato, siamo arrivati alla meta…
Ora si torna in Italia, molto soddisfatti.
Se accedi subito al link https://formulafoundry.com/it potrai capire subito su cosa si basa il metodo originale per progettare, regolare e monitorare i parametri di processo in fonderia proposto da Formula Foundry.

Nonostante allerta meteo e voli annullati, Formula Foundry è comunque presente a Euroguss 2024, Padiglione 7A, Stand n. 7A-144.
Siamo a regime ridotto ma non molliamo.
Accedi subito al seguente link: https://formulafoundry.com/it; potrai capire subito su cosa si basa il metodo originale per progettare, regolare e monitorare i parametri di processo in fonderia proposto da Formula Foundry.

Buongiorno.
Ho il piacere di invitarti a Euroguss 2024 per visitare Formula Foundry, Padiglione 7A, Stand n. 7A-144.
Scopri come Formula Foundry, il metodo originale per progettare, regolare e monitorare i parametri di processo in fonderia, ha aiutato molte fonderie di alluminio e zama a raggiungere questi obiettivi in tempi ristrettissimi.
Ti ricordi che anche alla GIFA 2019 a Dusseldorf, molte aziende avevano imparato un metodo certo per abbattere gli scarti nella fonderia.
Sta per iniziare il 2024 con un evento importantissimo per il mondo della pressofusione: Euroguss 2024 a Norimberga dal 16 al 18 gennaio dell’anno che sta per arrivare.
Ricordi con quale domanda ci siamo lasciati?
Consolati: non sei l’unico ad avere passato questa brutta avventura.
A gennaio ripartiremo da dove ci siamo lasciati alla Gifa 2019.
Voglio lanciarti una sfida…

Buongiorno.
Ho il piacere di ricordarti il grande successo dell’open day di Formula Foundry, appena terminato (dal 28 al 30 novembre).
Hanno scoperto come Formula Foundry, il metodo originale per progettare, regolare e monitorare i parametri di processo in fonderia, ha aiutato molte fonderie di alluminio a raggiungere questi obiettivi in tempi ristrettissimi.

Ho il piacere di ricordarti che inizia ora l’open day di Formula Foundry: oggi siamo nella nostra sede di Milano, Via Gaetano Crespi 9.
Scopri come Formula Foundry, il metodo originale per progettare, regolare e monitorare i parametri di processo in fonderia, ha aiutato molte fonderie di alluminio e zama a raggiungere questi obiettivi in tempi ristrettissimi.
L'esperto nella riduzione degli scarti nel processo di pressofusione
