Alluminio
Scarto
Zero
Il Primo Metodo Certo per Abbattere gli Scarti nella Fonderia di Pressofusione
Il Primo Metodo Certo per Abbattere gli Scarti nella Fonderia di Pressofusione

Dopo anni di esperienza e ricerca nella pressofusione, questo percorso cresce oggi in Formula Foundry: un progetto che riunisce competenze, metodo e un software per ottimizzare il processo produttivo.
Scopri Formula Foundry →

Abbiamo chiarito alcuni aspetti riguardo la pressione idraulica ottimale del pistone in seconda fase.
Abbiamo anche capito cosa accade alla pressione specifica sul metallo, parametro fondamentale per compattare correttamente i pezzi prima che vengano estratti dallo stampo: sto parlando della terza fase o “fase di pressione o di compattazione dei pezzi”.
Naturalmente, ti ricordo che nelle macchine a camera fredda esiste una ulteriore fase successiva: la moltiplica, nella quale interviene un moltiplicatore di pressione che ha il compito di moltiplicare la pressione idraulica di linea sull’iniezione con il compito di amplificare la compattazione dei pezzi.
Non abbiamo chiarito insieme ancora un aspetto: a cosa serve il freno sull’iniezione e come deve essere regolato per ottenere le migliori performance sul pezzo?

Ora siamo a giunti ad un buon punto con il nostro corso.
Quando deve partire la seconda fase per eliminare le porosità?
Quanto è importante essere arrivati alla velocità di seconda fase corretta dopo aver eseguito correttamente anche tutta la prima fase?
Oramai abbiamo capito che anche il passaggio dalla prima alla seconda fase fa la differenza per ottenere fusioni di qualità tecnicamente elevata.
Prima di entrare nel dettaglio, vorrei sfatare alcuni miti, alcune idee, alcuni concetti: qualche anno fa gli impianti si progettavano facendo un paio di ragionamenti che oggi sono palesemente superati.
Come ti dicevo, oggi la situazione è palesemente cambiata: devi guardare altre cose, molto più importanti e molto meno conosciute.
Questa premessa mi serve per fare una semplicissima considerazione.
La dinamica di una pressa è la capacità di poter accelerare il pistone di iniezione da una bassa velocità, tipica della prima fase, ad un’alta velocità, tipica della seconda fase.
In effetti, esistono alcune analogie con una macchina di Formula 1 nel misurare le performance del gruppo iniezione.
Infatti, guarderemo insieme il video relativo ad un test comparativo tra 3 autovetture, tra le quali la mitica Ferrari F310/2 di Michael Shumacher, eseguito sul circuito di formula 1 di Imola, nel quale potrai verificare di persona le interessantissime analogie con le fasi dinamiche di riempimento del tuo stampo.
Al termine della presentazione, potrai approfondire qualsiasi dubbio scrivendomi al mio indirizzo personale: [email protected].
Preparati a ricevere le risposte ai dubbi che ti assalgono da moltissimi anni…

Dopo aver analizzato il tempo di riempimento che il pistone di iniezione può assumere in seconda fase, è arrivato il momento di valutare la velocità di attacco assunta dalla lega nel corso della medesima fase.
Come si determina questo parametro in maniera precisa e dettagliata?
Esiste un unico valore da cercare o puoi permetterti una regolazione con un range di valori più o meno ampio?
Cosa determina il margine di stabilità del parametro che hai appena calcolato e cosa può, eventualmente, portare in deriva il tuo processo produttivo in un tempo più o meno breve mettendo in crisi la qualità delle tue fusioni?
Innanzitutto, cerchiamo di dare una definizione precisa di questo parametro fondamentale per la compattezza meccanica dei pezzi.
Ragionando per passi, cerchiamo di capire meglio cosa si nasconde dietro la velocità di attacco di un pezzo che devi riempire nel tuo stampo.
Stiamo vivendo un momento molto particolare e drammatico, ma abbiamo tutti il dovere di reagire, di fare qualcosa di positivo per noi stessi e per chi crede in noi.
Per questa ragione ho deciso di farti un grande regalo.
Ecco di cosa sto parlando.
Come ben sai (se mi stai seguendo da un po’ di tempo), sto caricando sul mio blog – Zama Scarto Zero – un corso gratuito sulla pressofusione.
Ebbene, ho deciso di completarlo con alcuni video gratuiti che possono aiutarti a comprendere meglio il contenuto del corso online.
Al termine della presentazione, potrai approfondire qualsiasi dubbio scrivendomi al mio indirizzo personale: [email protected].
Preparati a ricevere le risposte ai dubbi che ti assalgono da moltissimi anni…
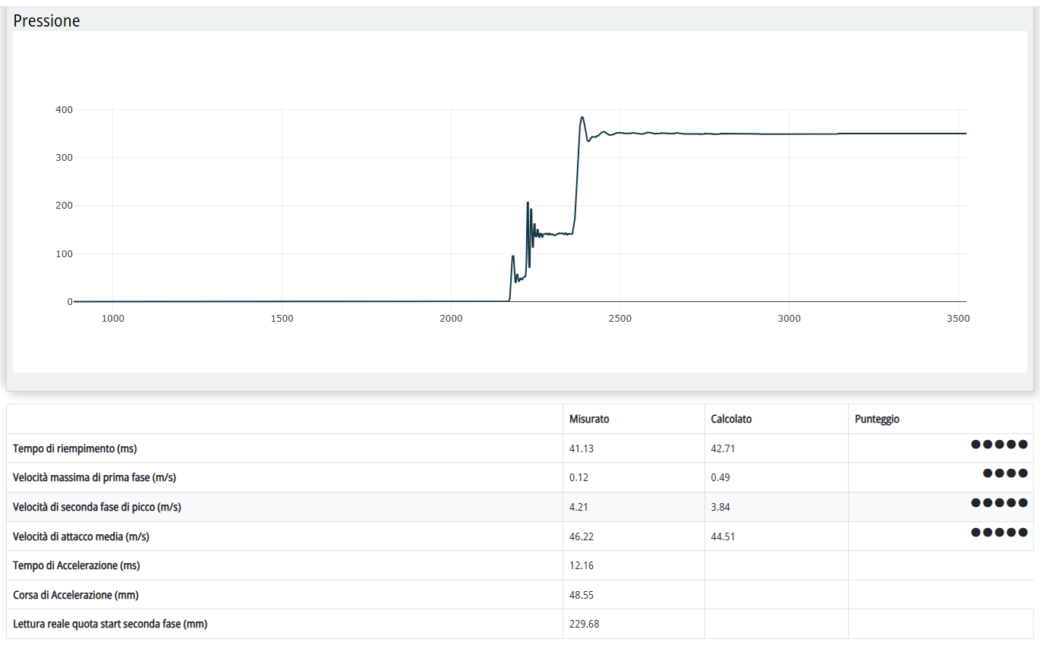
Spero che tu sia riuscito a generare una perfetta curva triangolare di velocità: significa che hai iniziato a regolare l’impianto con il passo giusto.
Ti ricordo che non tutte le forme d’onda possono essere ritenute accettabili: alcune evidenziano una buona regolazione dell’iniezione, altre preannunciano problemi che potrebbero verificarsi con elevata probabilità.
Per identificare in maniera precisa il valore da associare al tempo di riempimento, come anticipato nella lezione n° 14, devi avere ben chiara l’identificazione di alcuni punti importanti e devi saperli piazzare in maniera molto precisa sulla curva di velocità.
1-Start ottimale della seconda fase: si tratta di un punto strategico poiché se risulta eccessivamente posticipato, l’iniezione non è in grado di raggiungere la velocità ottimale per riempire le impronte nel tempo prefissato mentre se è troppo anticipato rischi di introdurre una elevata percentuale di porosità nello stampo.
2-Attacchi di colata in ingresso al pezzo: questo punto è fondamentale e la sua individuazione ti permette di capire con quale velocità di seconda fase stai raggiungendo gli attacchi di colata.
3-Attacchi di colata in uscita dal pezzo: anche questo punto è fondamentale e la sua individuazione ti permette di capire con quale velocità di seconda fase stai riempiendo i fagioli.
4-Riempimento dello stampo completato: anche questo punto è importante perché puoi capire quando inizia la fase di pressione.
Premesso ciò, è necessario dare una definizione tecnica precisa a questo parametro fondamentale.
È risaputo che il fagiolo rappresenta la parte meno nobile della stampata ed ha il compito di risolvere eventuali problemi di qualità sul pezzo.
Purtroppo non può essere rifuso nel forno a causa della sua composizione chimica particolarmente critica: avendo il compito di assorbire le impurità di processo (aria, distaccante, ecc…) potrebbe contaminare la purezza del bagno.
Per questa ragione i progettisti di stampi cercano di utilizzarlo il meno possibile: portandosi verso un caso limite, se non lo si utilizza è meglio.
A questo punto nascono i primi problemi.
Più avanti cercherò di giustificare questa criticità.
Per ora accontentati di questa affermazione.
Faccio questa affermazione perché non è detto che chi ha progettato lo stampo abbia conoscenze tecniche importanti che consentano di ottimizzare l’iniezione della macchina.
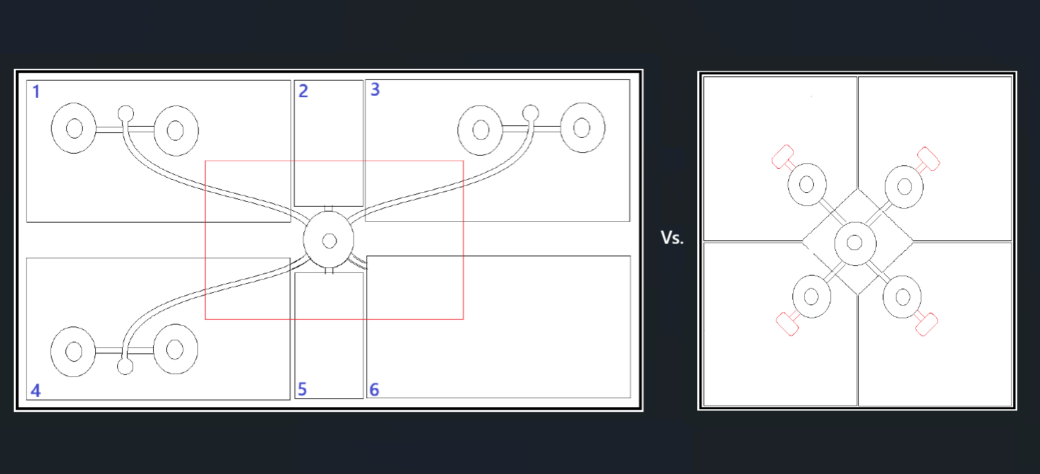
Lo avrai notato sicuramente anche nella tua fonderia: avere una pressa eccessivamente abbondante rispetto alla forza di chiusura, non è una garanzia che ti mette definitivamente al riparo dalla formazione di bava .
Perché?
Quali dinamiche possono innescarsi nello stampo per mettere in crisi di chiusura la macchina più grossa della tua fonderia?
Magari potresti risolvere il problema con una macchina più piccola, più veloce, con prestazioni migliori e con costi di fusione inferiori?
È possibile che il problema non sia focalizzato sulla macchina ma sullo stampo e, per come è progettato, non si possa generare un accoppiamento perfetto in grado di prevenire la formazione di qualsiasi bava?
Cerchiamo di affrontare le nostre considerazioni con un minimo di ordine mentale per evitare di fare confusione o giungere alle conclusioni sbagliate.
Nel dettaglio, chiariremo insieme alcuni aspetti decisamente importanti.

Sembra che oggi non ci sia più nulla da inventare ma nel campo della pressofusione non è così.
Ecco per te una bella notizia.
Purtroppo non ho la minima voglia di festeggiare, perché da italiano, da lombardo, da lavoratore e padre di famiglia desidero unirmi con il cuore e con la mente ai miei concittadini, in tutto il nostro grande Paese, da nord a sud, insieme a tutti coloro che hanno perso un caro e sono in lutto.
Io ho perso entrambi i miei genitori molti anni fa; oggi me ne sono fatto una ragione e ho giustificato la loro scomparsa come un normale accadimento della vita.
Ma perdere un caro, un genitore, un nonno, una persona giovane, un medico o un infermiere che stanno lottando tutti i giorni contro un mostro, un alieno, un killer senza pietà in un modo così irruento, improvviso, con un distacco così traumatico non è giustificabile; non esiste una ragione per tutta questa mattanza.
Proprio per questo motivo, desidero urlare con tutta la voce che ho in gola ciò che sento realmente in questo momento.
Ora, con un minimo di razionalità, desidero riportare a casa la ragione, nella speranza che il killer si ritiri sconfitto alla svelta e che tutti noi possiamo tornare, come una volta, a respirare aria nei prati, a stringerci la mano da persone civili, ad abbracciare i nostri cari per scongiurare insieme lo scampato pericolo.
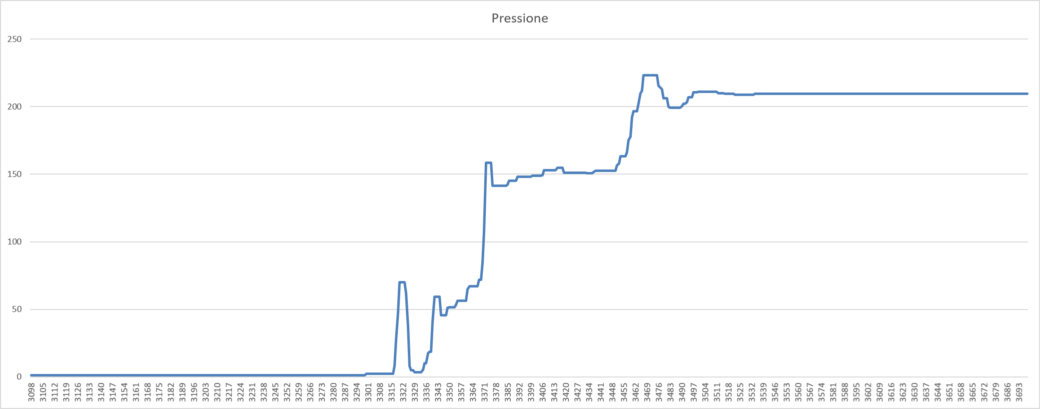
Se desideri capire realmente le cause che fanno aprire la pressa, è arrivato il momento di imparare a calcolare la forza che fa cedere la ginocchiera.
Questa forza è generata dall’iniezione al termine della seconda fase: quando lo stampo è riempito il picco energetico raggiunto dal pistone di iniezione in seconda fase si trasforma in energia di impatto che, a sua volta, genera un picco di pressione specifica sul metallo ancora allo stato liquido (all’interno dello stampo) he fa cedere la ginocchiera della pressa.
Poniamoci subito alcuni interrogativi.
Visto che questo argomento è particolarmente interessante e, potenzialmente, tutti sono costretti a fare i conti con problemi di chiusura delle presse, cerchiamo di entrare subito nei dettagli tecnici necessari per dare le adeguate risposte alle 3 domante che ti ho lasciato in sospeso.
L'esperto nella riduzione degli scarti nel processo di pressofusione
